अनहुई ओकैन 20 वर्षों से अधिक समय से पॉलिमर सामग्री प्रसंस्करण उद्योग में गहराई से संलग्न है। ओकैन के सभी कर्मचारी हमेशा नवाचार को कंपनी के विकास के लिए मुख्य गतिशील शक्ति के रूप में मानते रहे हैं। वे लगातार तकनीकी चुनौतियों पर काबू पाते रहे हैं और उद्योग की तकनीकी बाधाओं को पार करते रहे हैं, जिससे वे पीवीसी उद्योग में एक नेता बन गए हैं और एक अच्छा उद्योग मानक स्थापित करने में सफल रहे हैं!
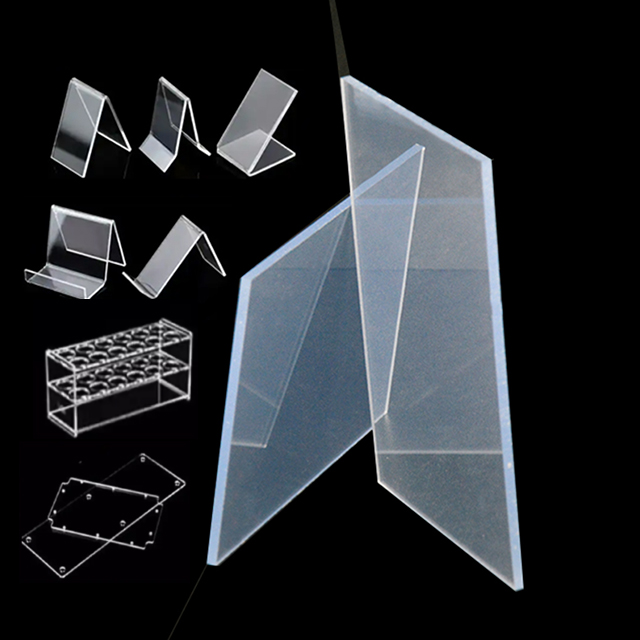
आज, हम पीवीसी शीट प्रोसेसिंग में दर्द के बिंदुओं का गहन विश्लेषण करेंगे। 2026 से, पर्यावरणीय नीतियों के कड़ा होने और लागत दबाव में तीव्र वृद्धि के साथ, जबकि पीवीसी शीट्स में उत्कृष्ट प्रोसेसिंग प्रदर्शन है, इन्हें लकड़ी की तरह ड्रिलिंग, सॉइंग, नेलिंग, प्लेनिंग और ग्लूइंग के माध्यम से प्रोसेस किया जा सकता है, और ये गर्म फॉर्मिंग, हीटिंग बेंडिंग और फोल्डिंग जैसी विभिन्न जटिल द्वितीयक प्रोसेसिंग तकनीकों के अनुकूल भी हो सकती हैं। इसलिए, पीवीसी शीट्स के अनुप्रयोग परिदृश्यों ने ऐतिहासिक साइन्स और डिस्प्ले स्टैंड्स से तेज़ी से चिकित्सा, औद्योगिक और नई ऊर्जा वाहनों जैसे अधिक कठोर क्षेत्रों में प्रवेश कर लिया है।
हालांकि, वास्तविक प्रसंस्करण के दौरान, कई समान स्तर के उद्यमों ने शीट के आकार में खराब स्थिरता; प्रसंस्करण के बाद मोड़ना और विकृति होना; गर्म मोड़ने की प्रक्रिया में तापमान नियंत्रण में कमी; और उत्पाद की सतह पर सफेदी और फफोले जैसी समस्याओं का सामना किया है। ग्राहकों द्वारा बताई गई समस्याओं के जवाब में, आओकाई की तकनीकी टीम ने निम्नलिखित सुझाव भी प्रदान किए हैं:
1. शीट के तापन क्षेत्र में तापमान, तनाव और विकृति के डेटा की निरंतर निगरानी करें, और गर्म मोड़ने की प्रक्रिया के दौरान पीवीसी शीट के आंतरिक प्रतिबल को समान रूप से मुक्त करने सुनिश्चित करने के लिए वास्तविक समय में समायोजन करें, जिससे सफेदी और फफोले की समस्या लगभग पूरी तरह से समाप्त हो जाती है।
2. जब किनारों पर धातु के उभरे हुए किनारे (बर्स) का सामना करना पड़े, तो तीन पहलुओं को अनुकूलित किया जा सकता है: औजारों के संदर्भ में, पतली शीट्स के लिए 30 से 45 डिग्री के कोण वाले दो-धार वाले सर्पिल चाकू का उपयोग किया जाता है, और मोटी शीट्स के लिए खोखले एकल-धार वाले चाकू का उपयोग किया जाता है; कटिंग पथों के संदर्भ में, बाहरी आकृति के लिए घड़ी की सुइयों की दिशा में कटिंग का उपयोग किया जाता है, और आंतरिक आकृति के लिए घड़ी की सुइयों के विपरीत दिशा में कटिंग का उपयोग किया जाता है; उत्पादनोत्तर प्रसंस्करण के संदर्भ में, रेत के कागज़ से पॉलिशिंग या ज्वाला उपचार का उपयोग किया जाता है।
3. किनारों के टूटने की समस्याओं के लिए, जो उच्च-घनत्व वाली PVC शीट्स और मोटी शीट्स के प्रसंस्करण में आम हैं, समाधान ऋणात्मक रेक कोण वाले औजारों का उपयोग करना है, कटिंग बल को कम करना और घूर्णन गति को 8000 से 10000 चक्र प्रति मिनट तक घटाना है।
4. विकृति की समस्याओं के लिए, जो मुख्य रूप से प्रसंस्करण के दौरान स्थानीय अत्यधिक तापन के कारण होती हैं, घूर्णन गति और फीड गति को नियंत्रित करने पर ध्यान देना चाहिए, अत्यधिक कटिंग तापमान से बचना चाहिए, और ड्रिलिंग और फास्टनिंग के दौरान अत्यधिक प्रतिबल संकेंद्रण से बचना चाहिए।
5. स्थापना के बाद दरारों की समस्याएँ मुख्य रूप से पर्याप्त विस्तार अंतराल के अभाव या अत्यधिक कसे हुए पेंचों के कारण होती हैं। स्थापना के दौरान, विस्तार अंतराल को आवश्यक रूप से आरक्षित करना, वॉशर युक्त पेंचों का उपयोग करना और हल्के से स्थापित करना आवश्यक है, तथा इन्हें अत्यधिक कसना नहीं चाहिए।
हमारे कई उत्पादन एवं प्रसंस्करण ग्राहकों के साथ सहयोग के दौरान, हमने उच्च पारदर्शिता वाली PVC शीट्स के UV मुद्रण चिपकने के परीक्षणों के लिए अनुकूलन समाधानों का भी सामना किया है। यदि आपको भी PVC शीट और रोल प्रसंस्करण में कोई समस्याएँ या भ्रम हैं, तो कृपया अपने समाधान को टिप्पणी अनुभाग में साझा करें और आइए एक साथ चर्चा करें!
 गर्म समाचार
2026-10-20
2026-09-16
2026-07-02
2026-06-09
2026-05-26
2026-01-21
 EN